






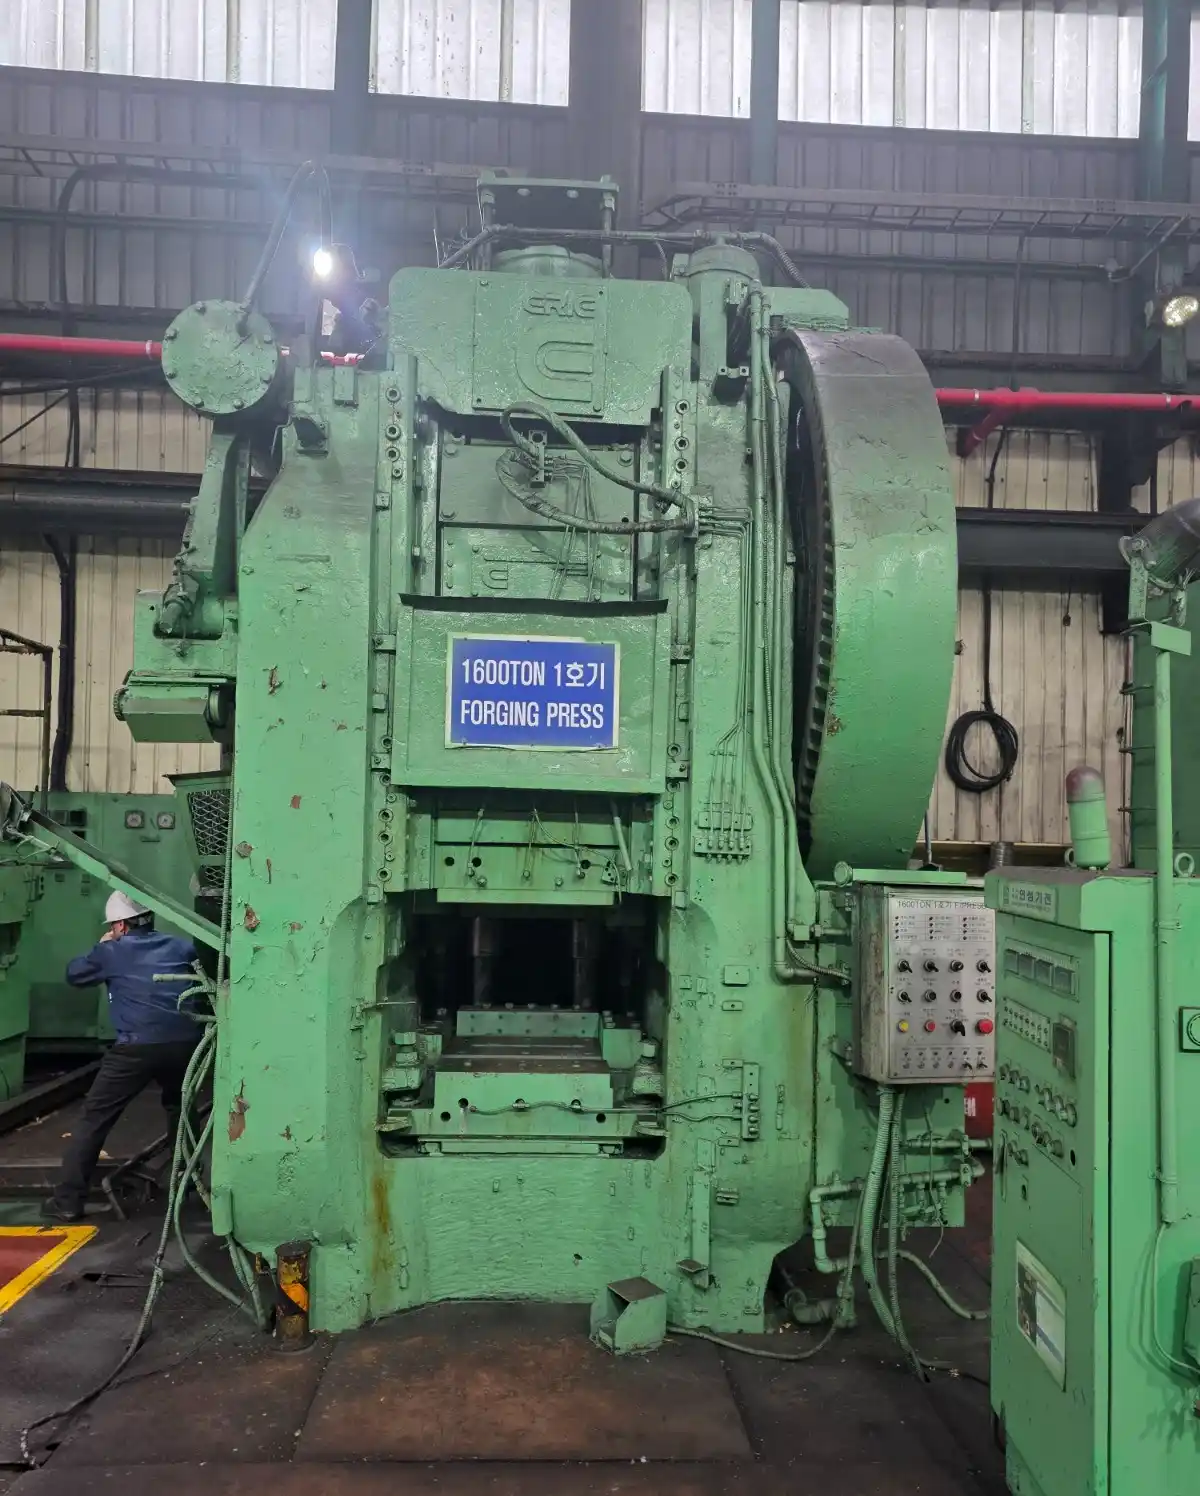
Pressa per forgiatura a caldo Erie MT1600 - 1600 ton
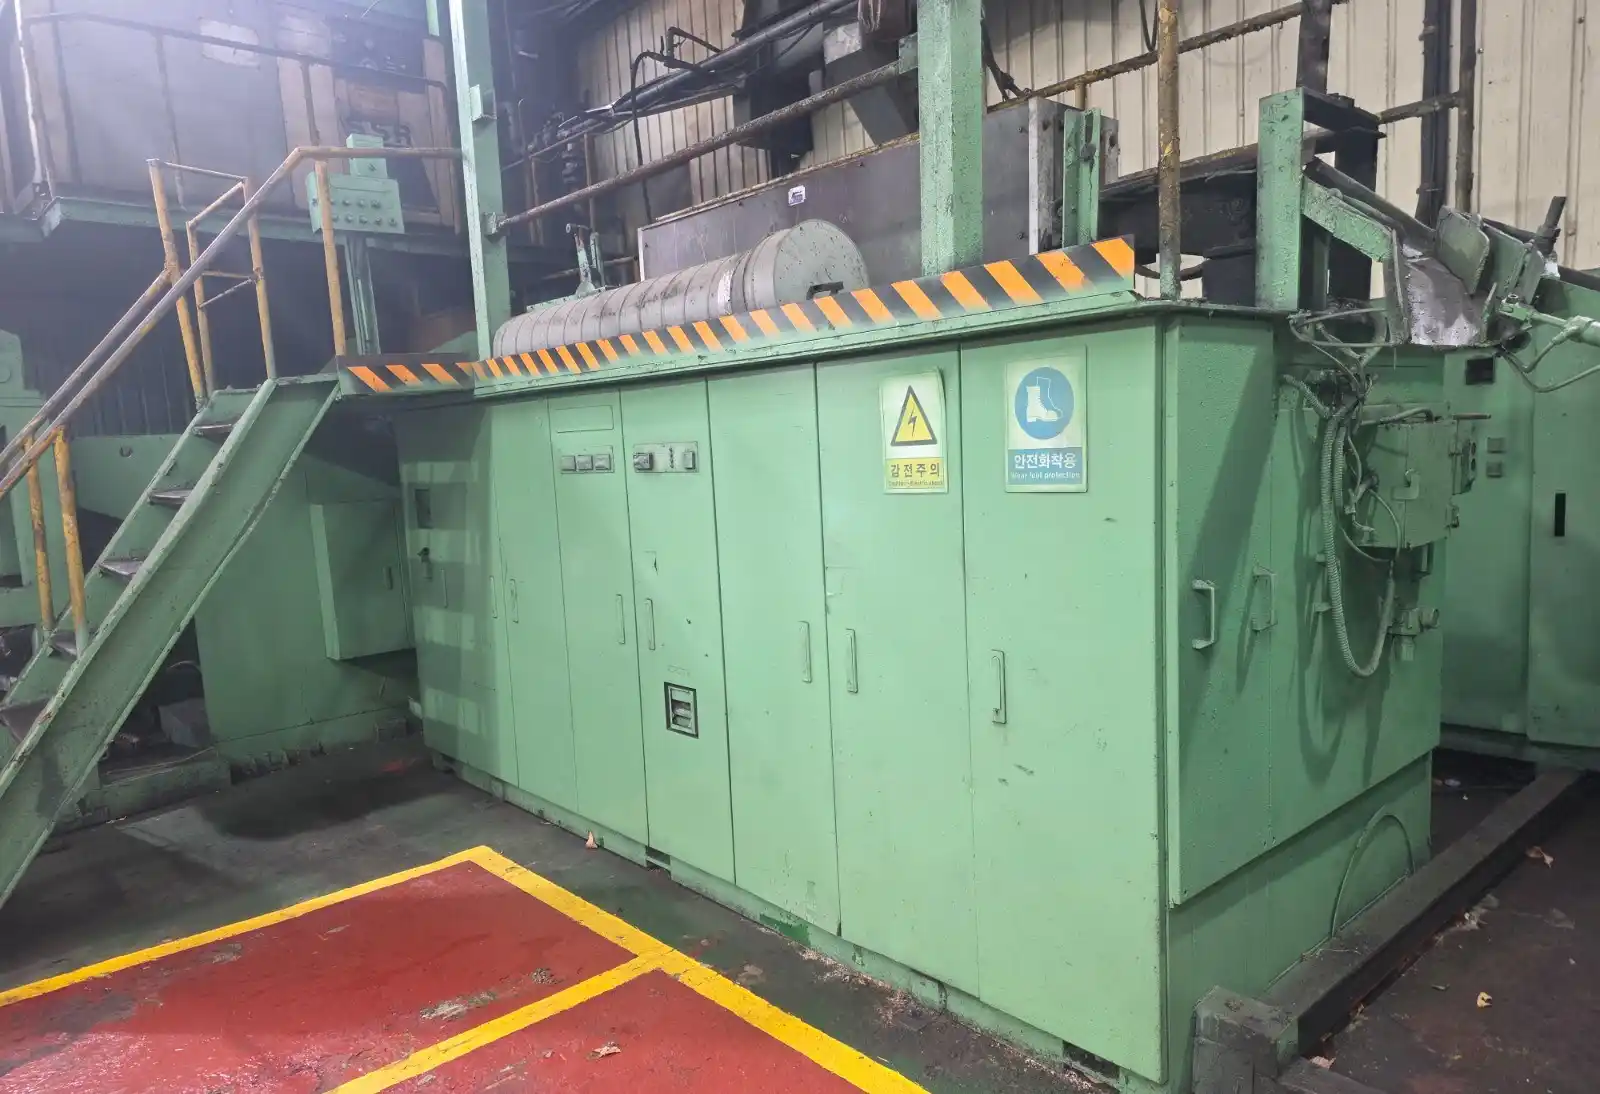
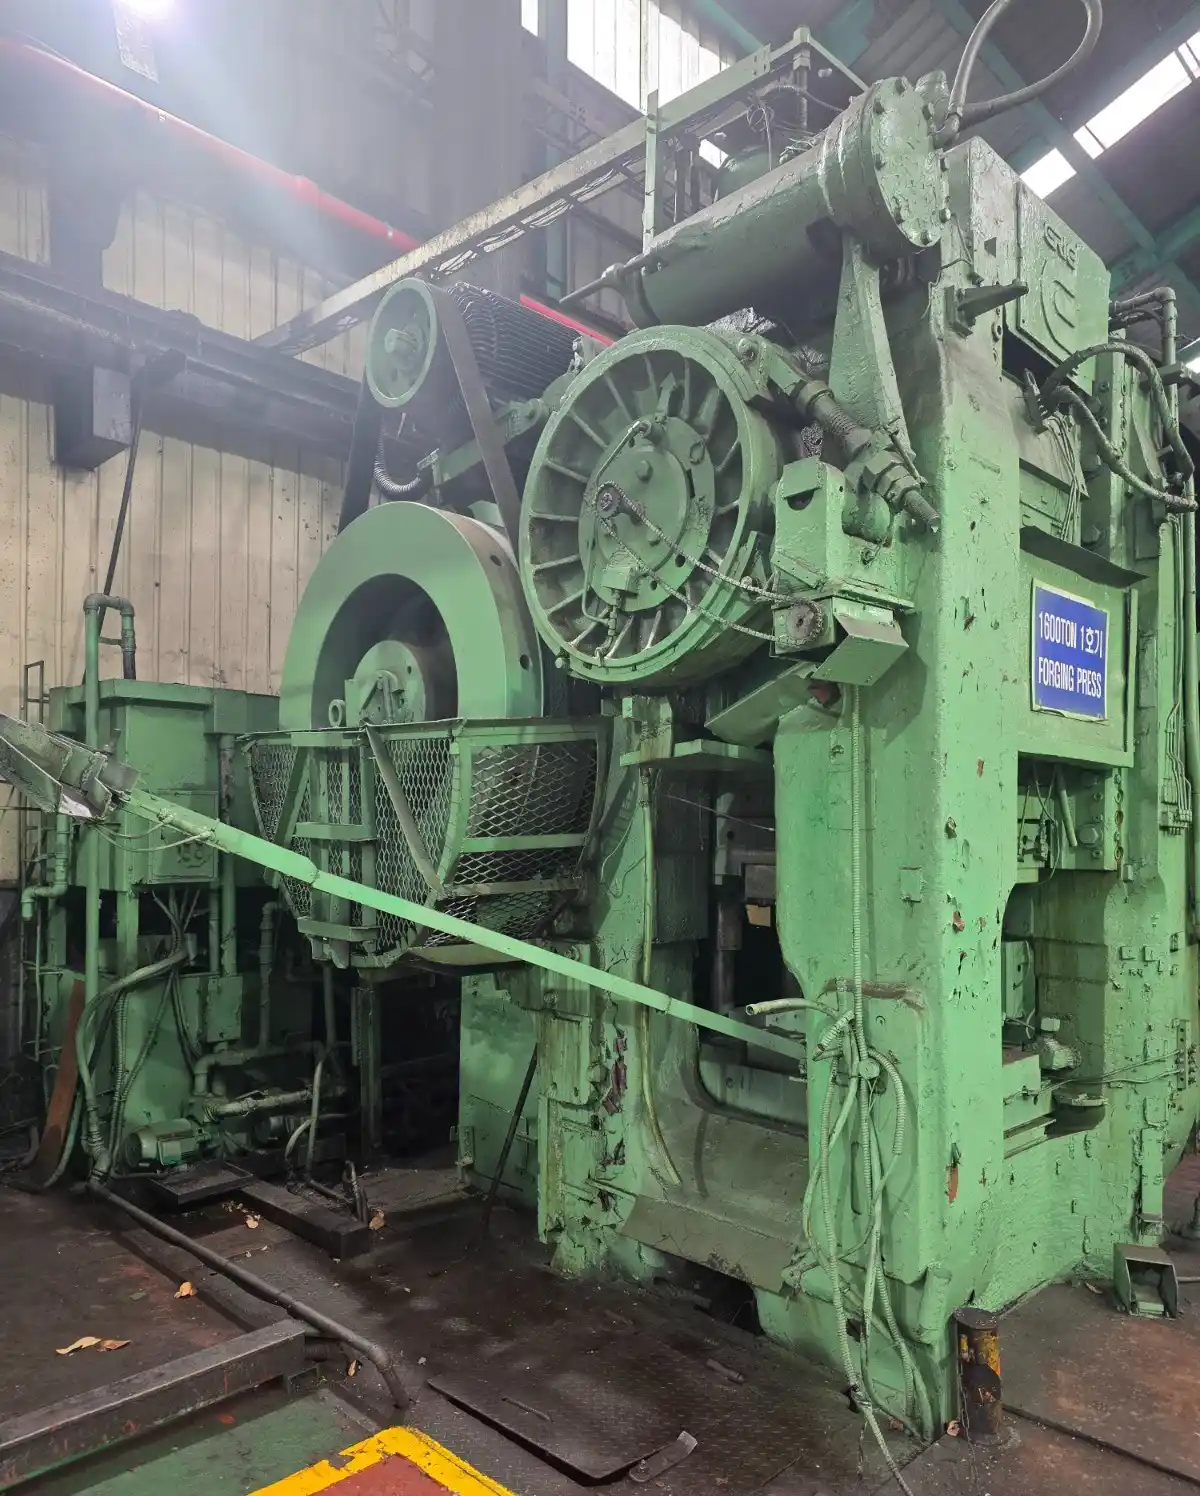
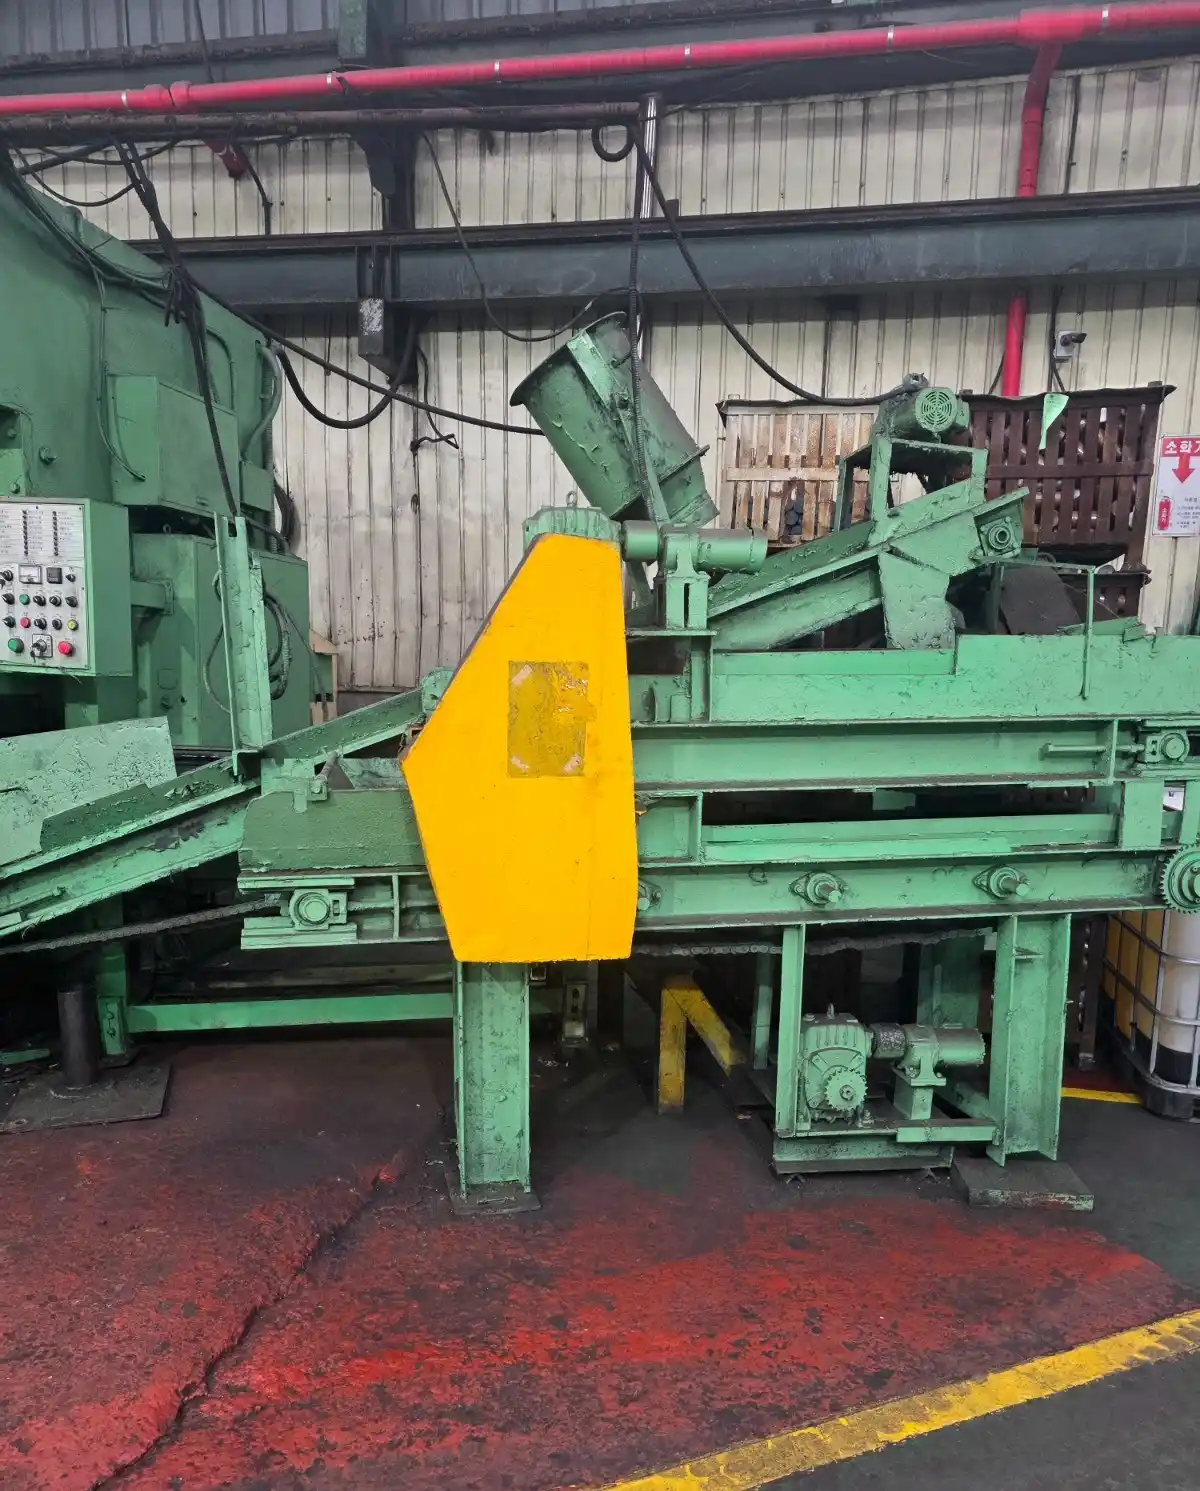
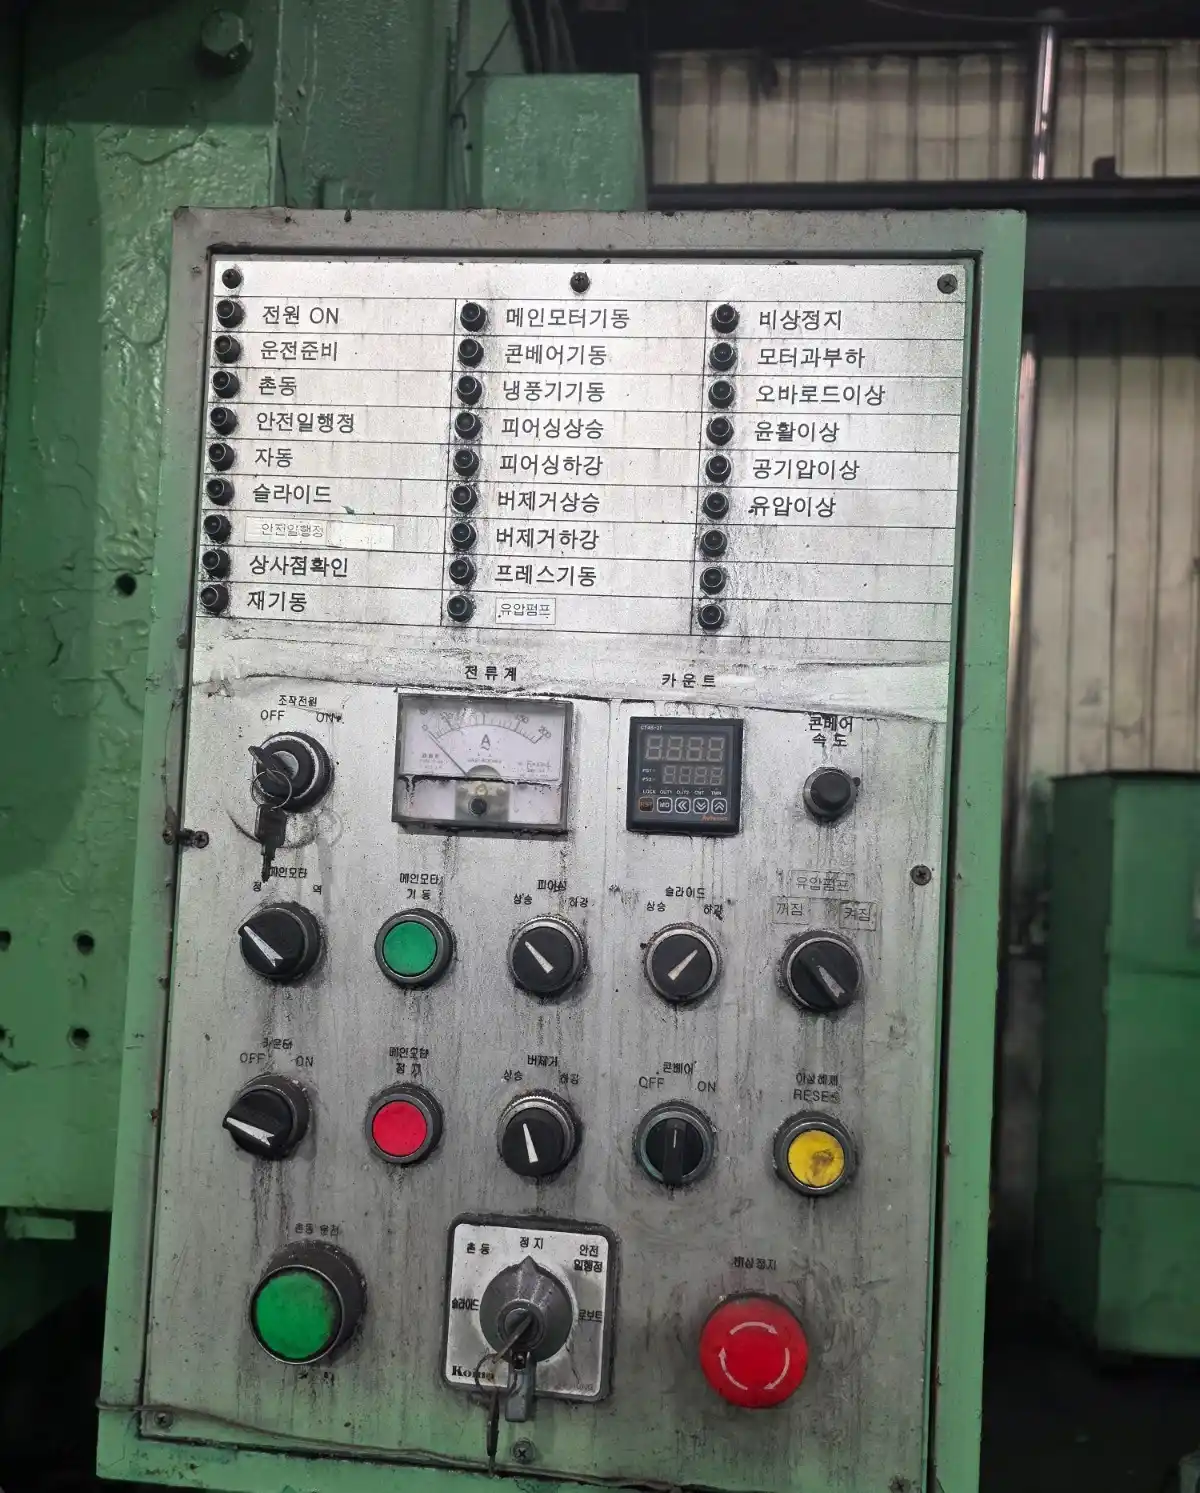
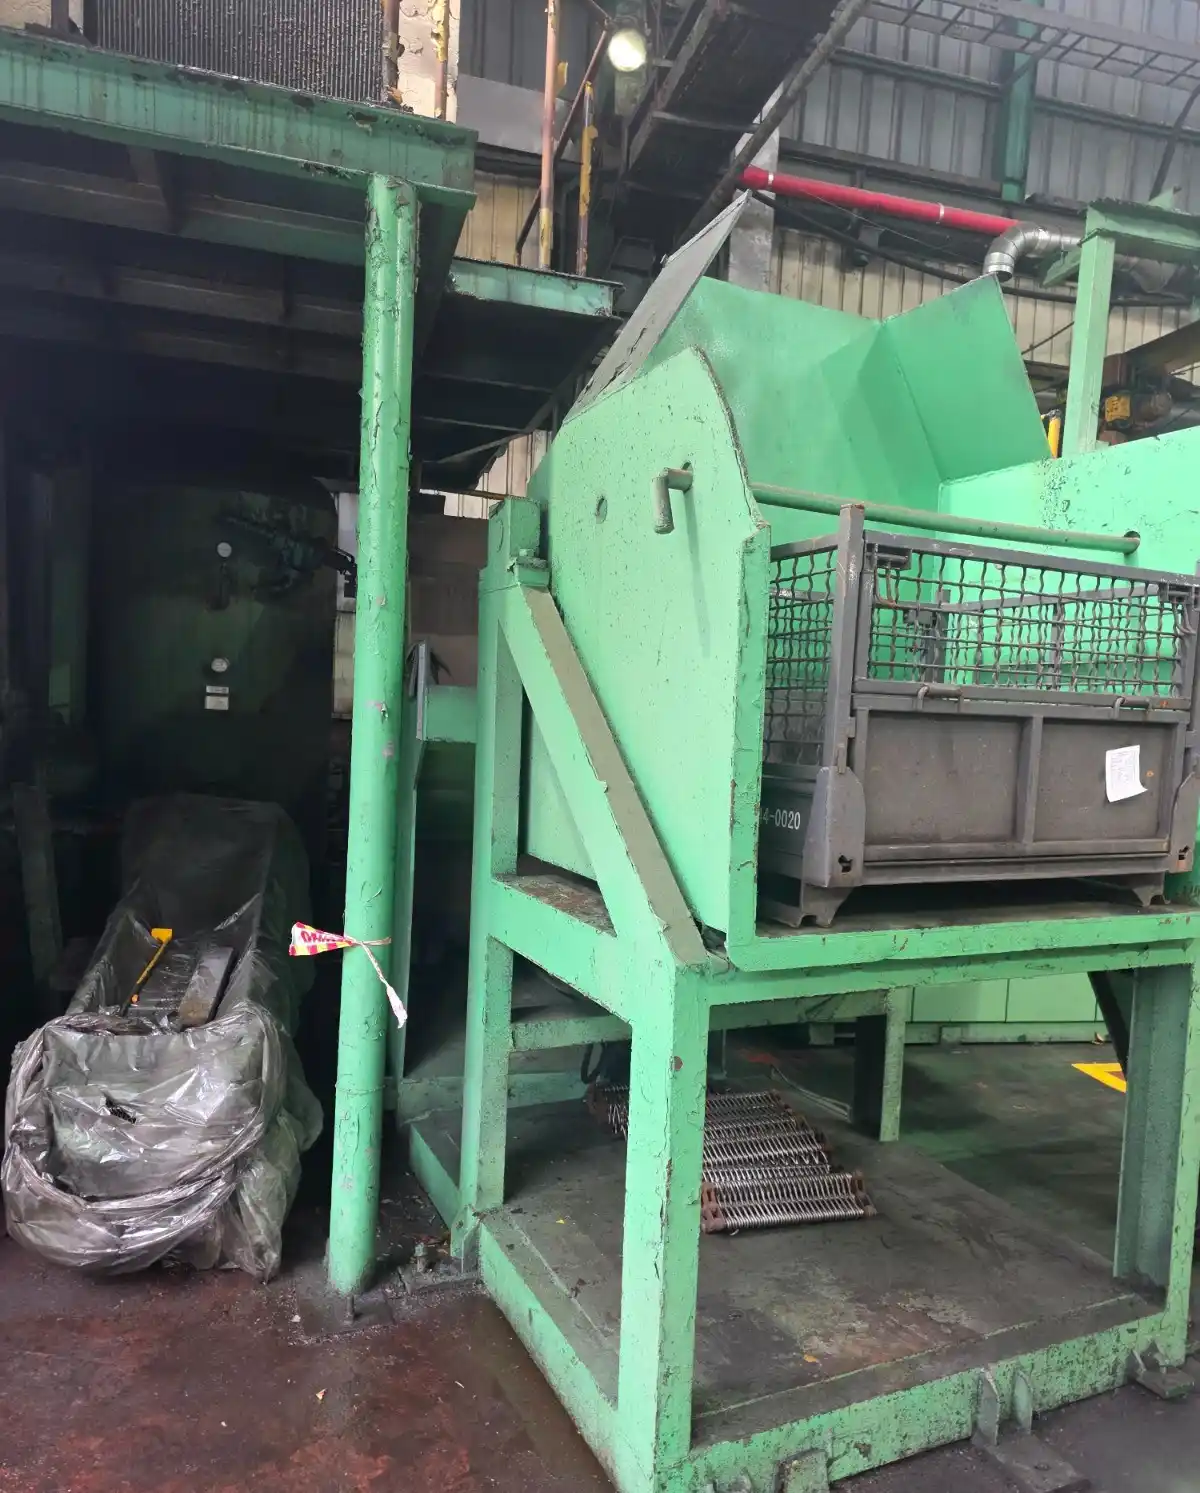
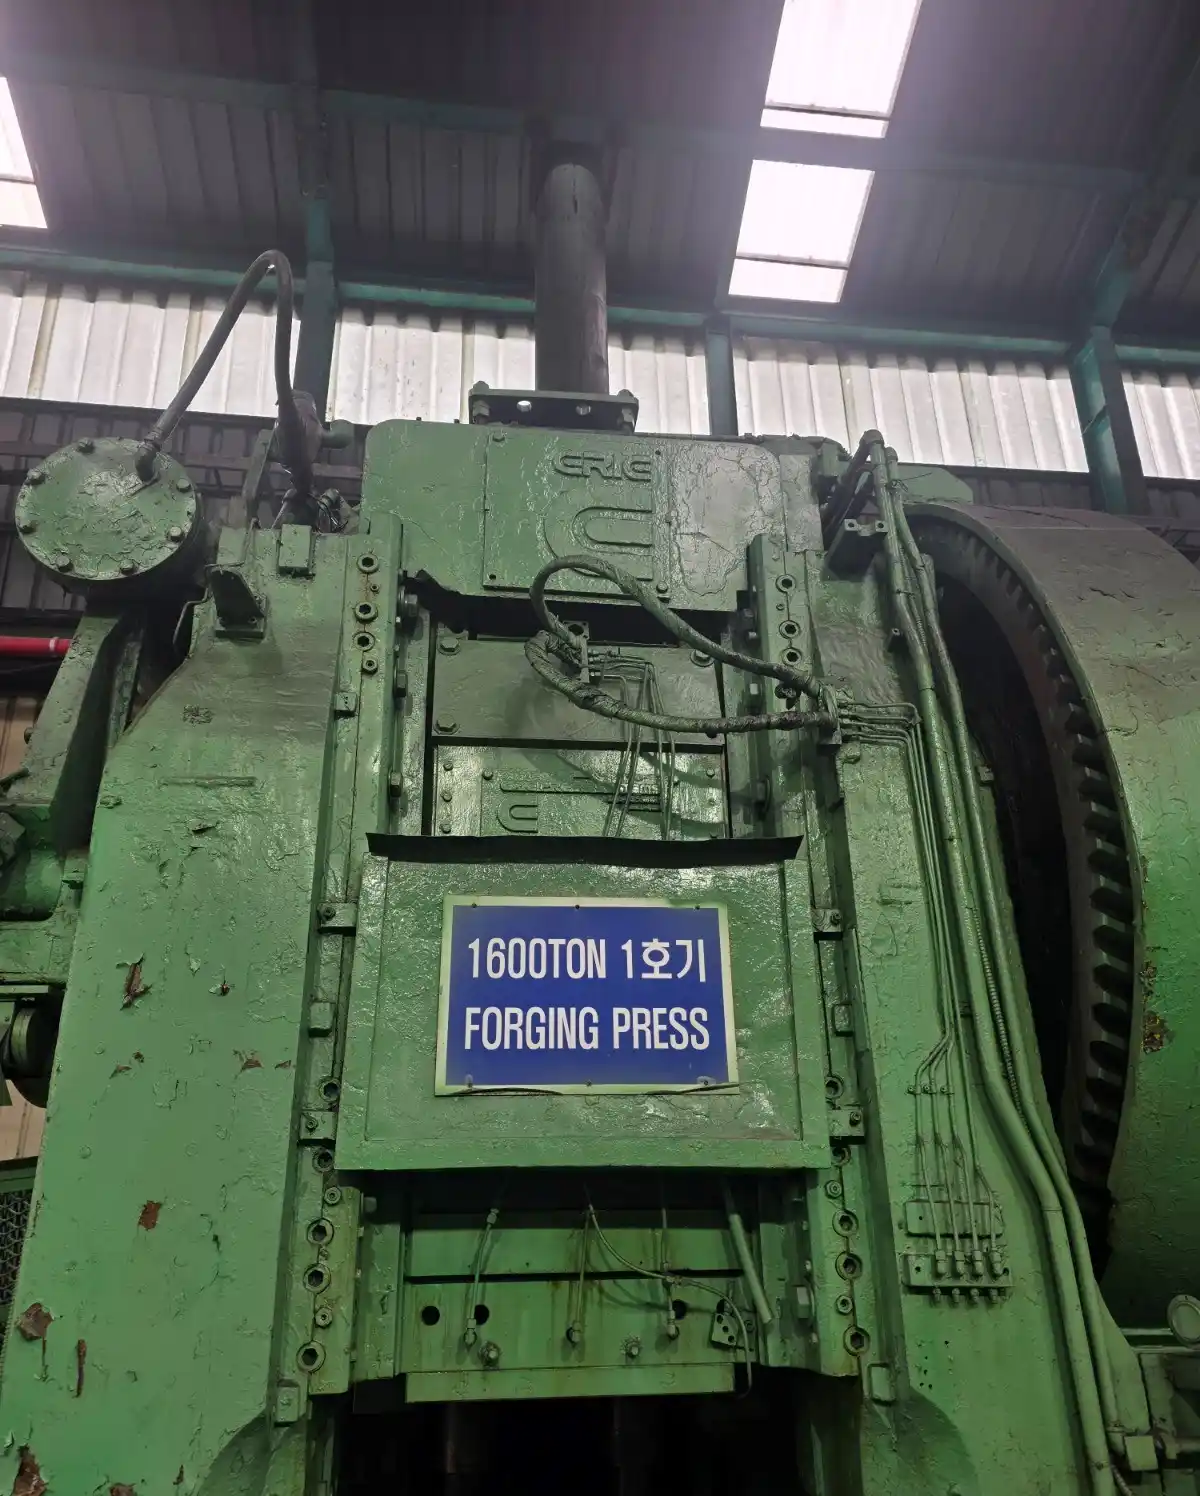
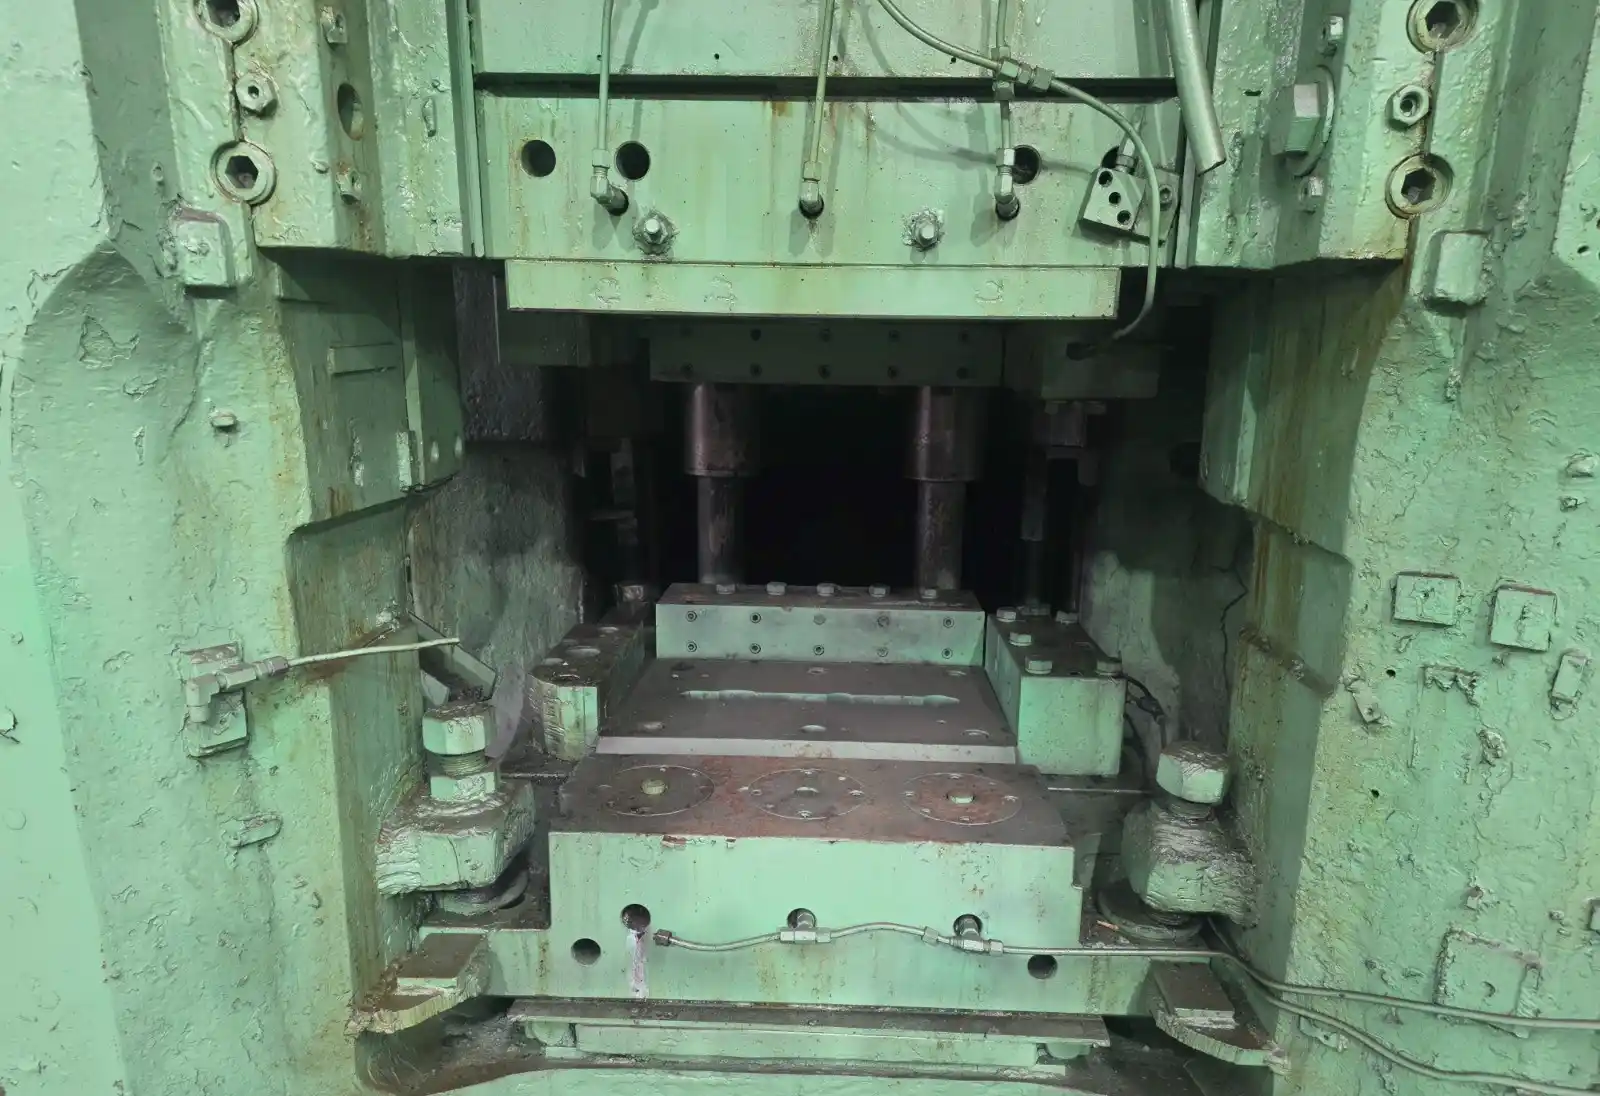
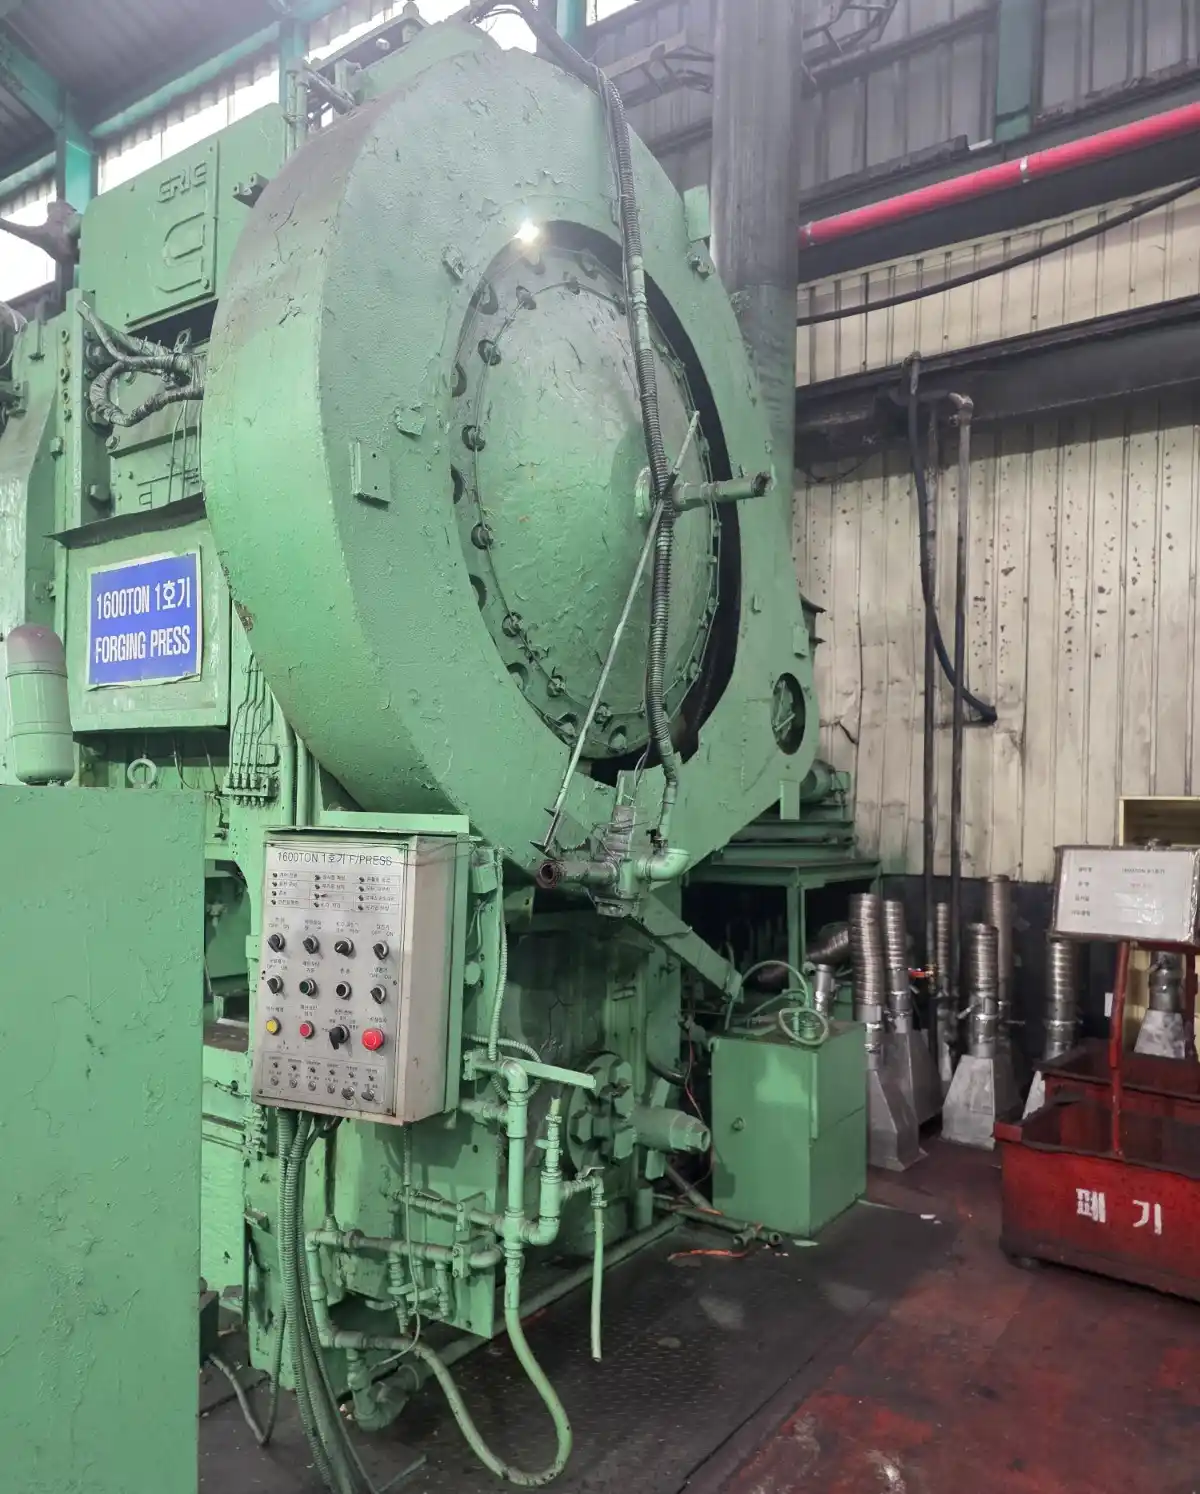
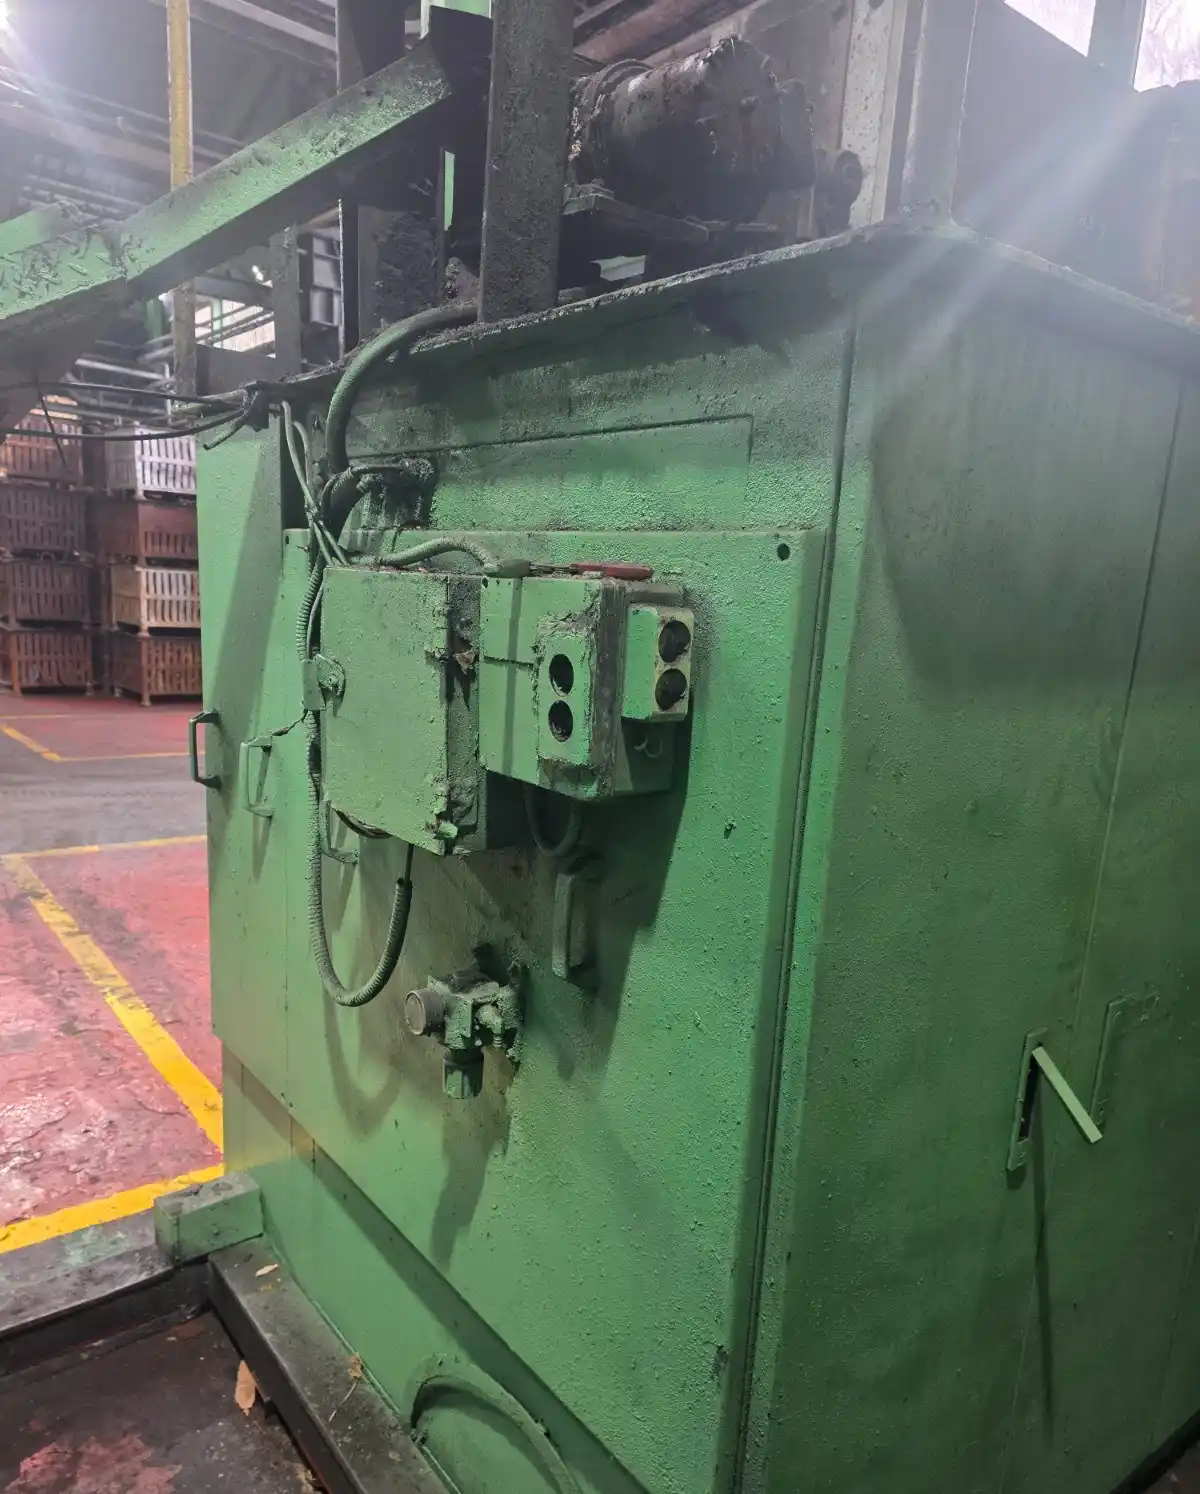
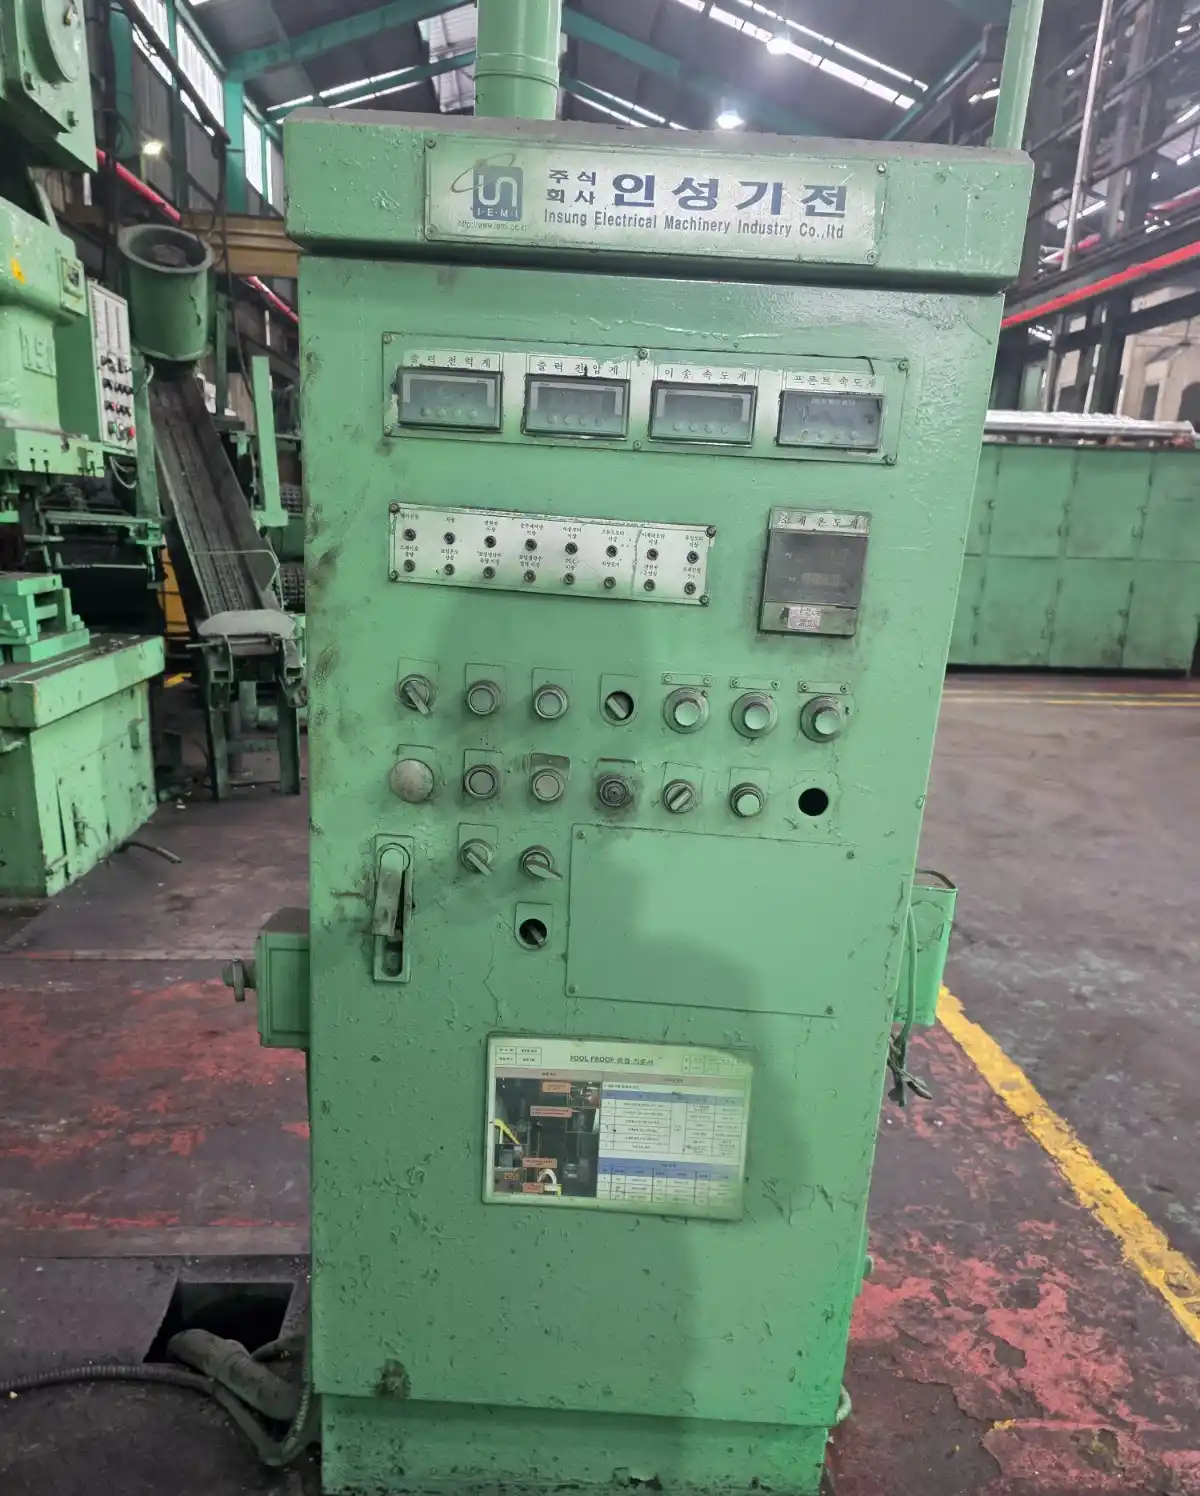
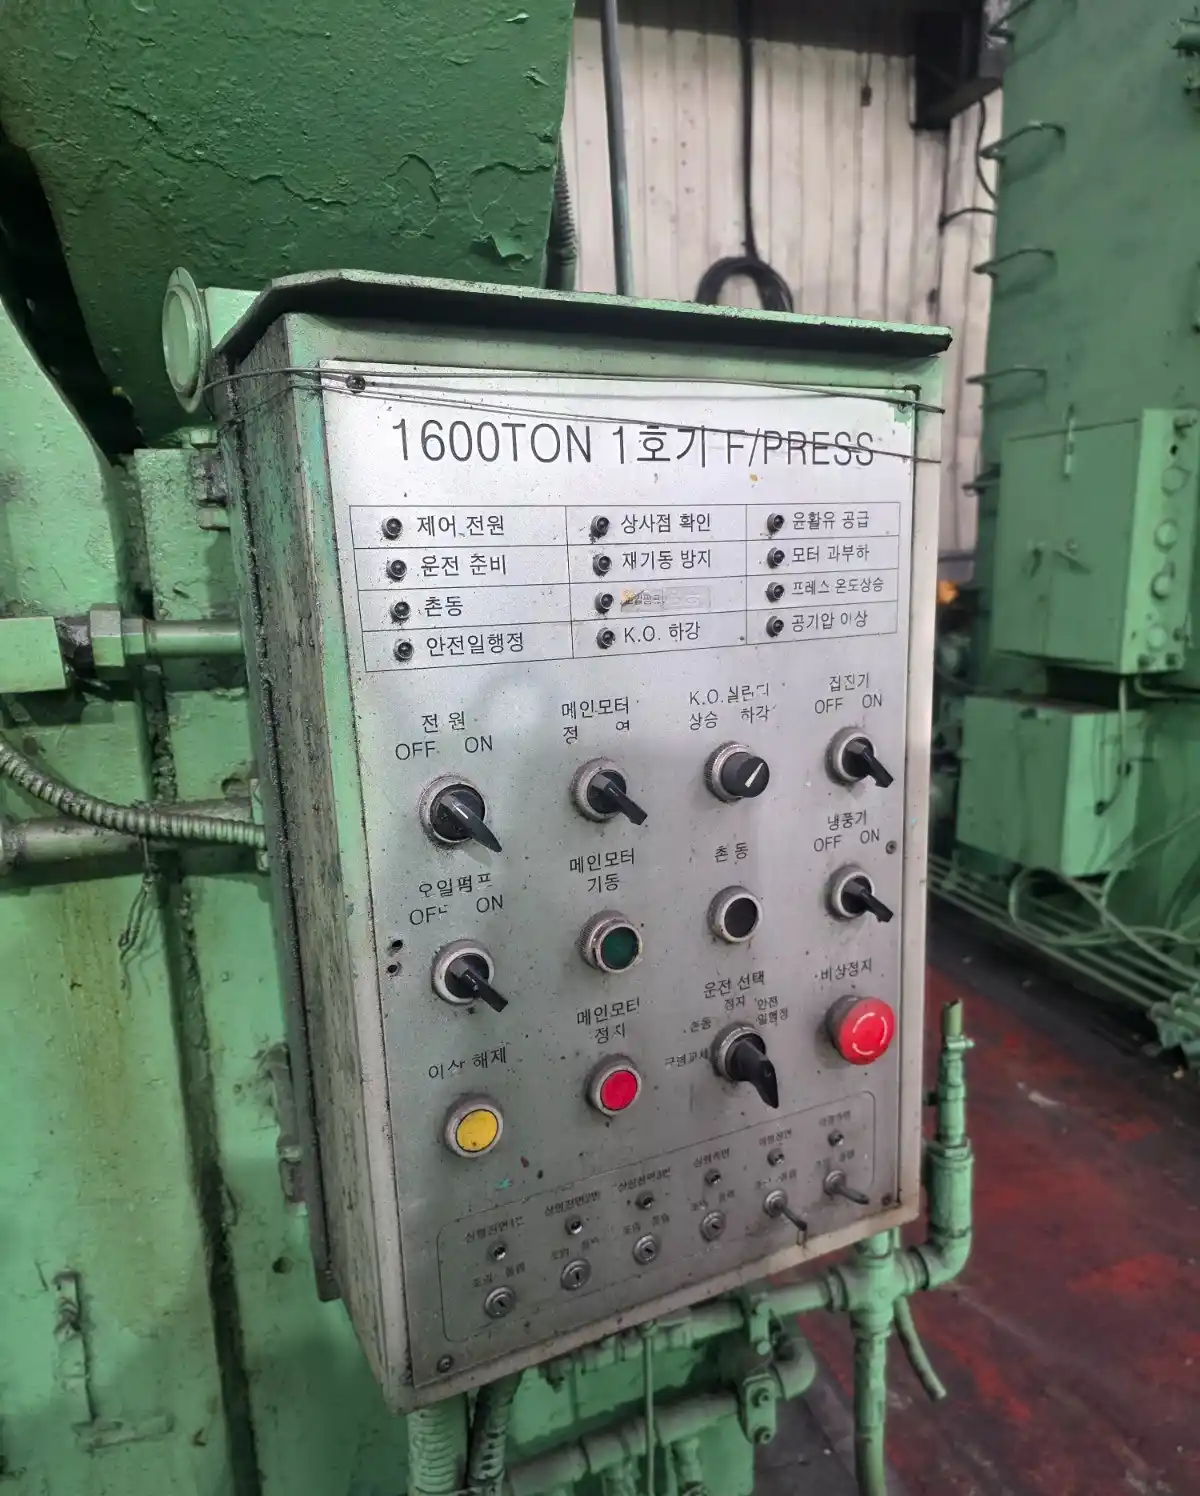
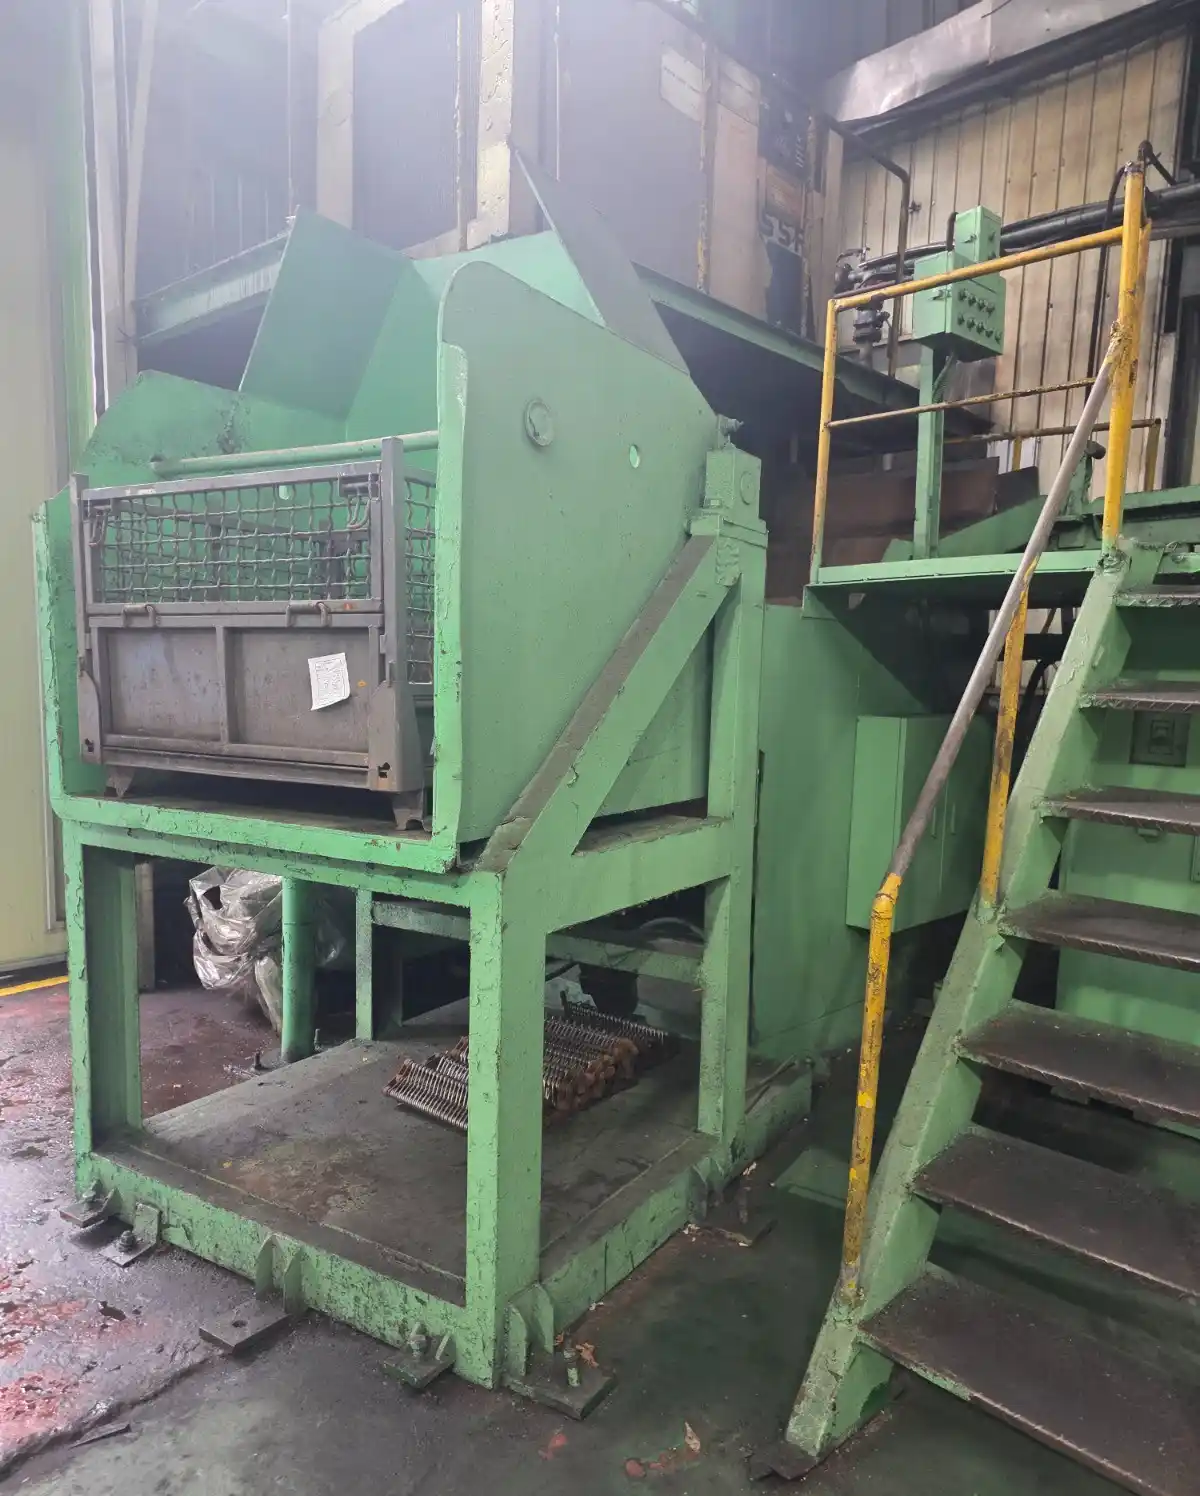
Erie MT1600 pressa per forgiatura a caldo - descrizione
Erie MT1600 video (ID:76551)
Specifiche tecniche Erie MT1600 (ID:76551)
| Type | Hot forging press |
|---|---|
| Manufacturer | Erie |
| Model | MT1600 |
| Year of manufacture | 1983 |
| Nominal force | 16000 kN / 1600 ton |
| Stroke | 304.8 mm |
| SPM | 65 |
| Minimum daylight ram down | 762 mm |
| Table adjustment | 10 mm |
| Table size | 990.6 x 1092.2 mm |
| Slide size | 965.2 x 965.2 mm |
| Lower ejector stroke | 70 mm |
| Lower ejector force | 100 kN / 10 ton |
| Motor power | 75 kW |
| Voltage | 440 V (3-phase) |
| Weight | 85000 kg |
Nota: le specifiche sono indicative e soggette a conferma finale. Per la disponibilità e il prezzo attuali, nonché foto e dettagli tecnici, contattateci.
Pressa per forgiatura a caldo Erie - processi e operazioni tecnologiche
| Forgiatura | Processo di deformazione plastica del metallo, in cui il pezzo cambia forma sotto l'azione di colpi o pressione statica. Durante la forgiatura, la struttura del metallo si densifica, le disomogeneità interne vengono eliminate e le proprietà meccaniche del materiale migliorano. Grazie a ciò, i prodotti forgiati si distinguono per elevata resistenza e affidabilità sotto carichi significativi. La forgiatura è impiegata sia per produrre pezzi finiti sia per preparare pezzi per la successiva stampa. |
|---|---|
| Forgiatura a caldo | La forgiatura a caldo è un processo di formatura del metallo sotto pressione a temperature elevate. Il riscaldamento riduce la resistenza alla deformazione del materiale, consentendogli di fluire più facilmente nella cavità dello stampo. Il processo garantisce un'elevata produttività e la possibilità di ottenere forme complesse. Impiegata per la produzione di fucinati in acciaio e leghe nella produzione in serie e di massa. |
| Forgiatura a stampo chiuso | Il pezzo viene deformato all'interno della cavità di uno stampo che limita il flusso del metallo, costringendolo a riempire la forma esatta dell'utensile. Sotto alta pressione, il materiale si espande in ogni incavo e dettaglio dello stampo, producendo un pezzo con geometria precisa. Questo metodo offre alta precisione e ripetibilità, essendo lo standard per la produzione in serie e di massa di fucinati complessi. |
| Preformatura | La preformatura prepara il pezzo per l'operazione principale di stampaggio, conferendogli una forma approssimativa del futuro componente. Il metallo viene distribuito nello stampo per facilitare il riempimento finale e ridurre l'usura dell'utensile. Questo passaggio intermedio migliora la precisione e la qualità del prodotto finito. |
| Foratura | La foratura forma un foro in un pezzo massiccio spingendo un utensile attraverso il materiale senza rimuoverlo. Il metallo viene spostato lateralmente, creando un'apertura passante o cieca preservando la struttura circostante. L'operazione viene eseguita su presse ed è impiegata nella produzione di particolari cavi come boccole, anelli e alberi. |