
Pressa a vite SMS Hasenclever SPK 800/820/355/1075 - 800 ton
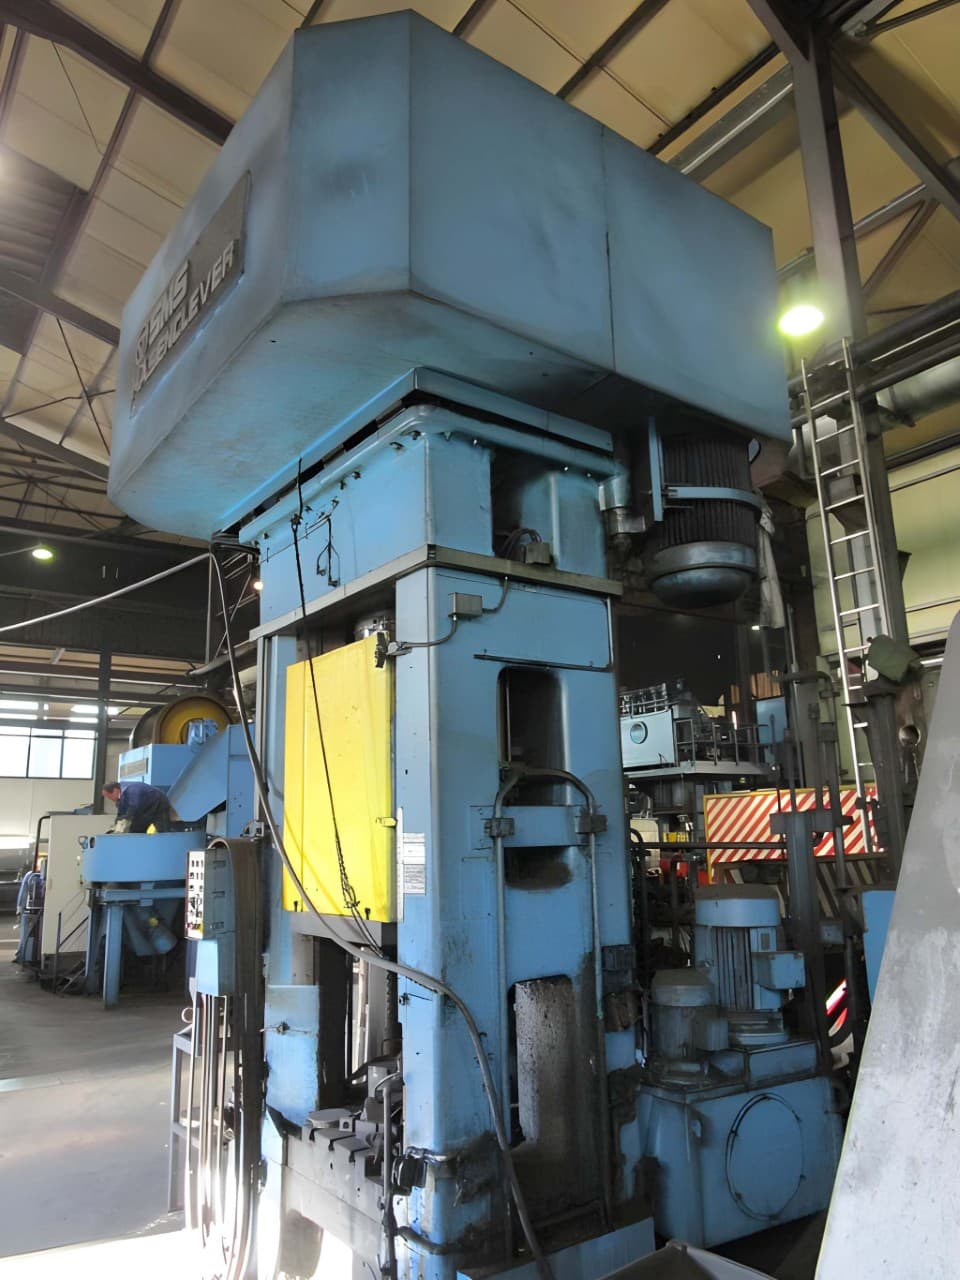
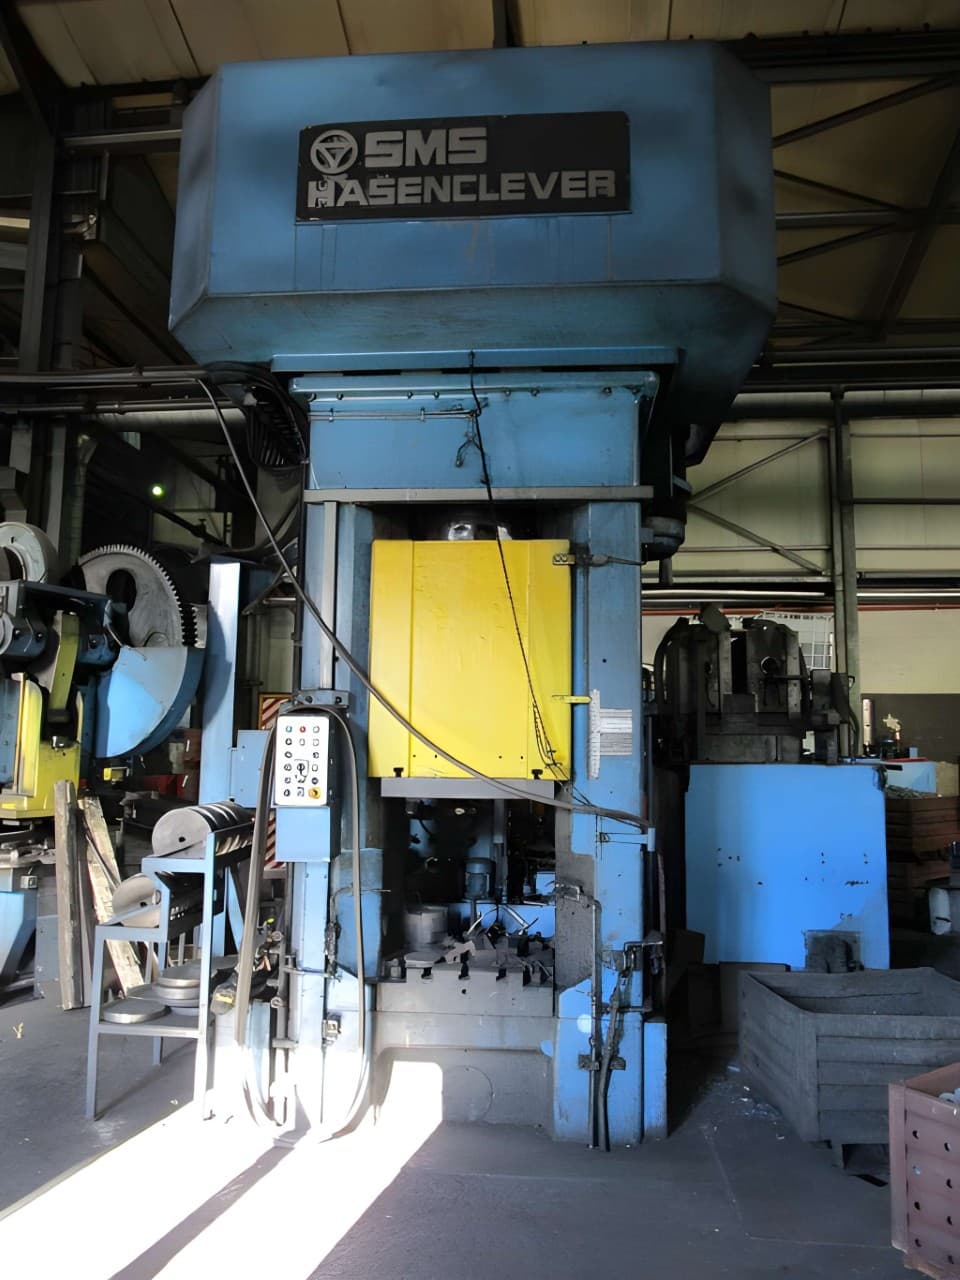
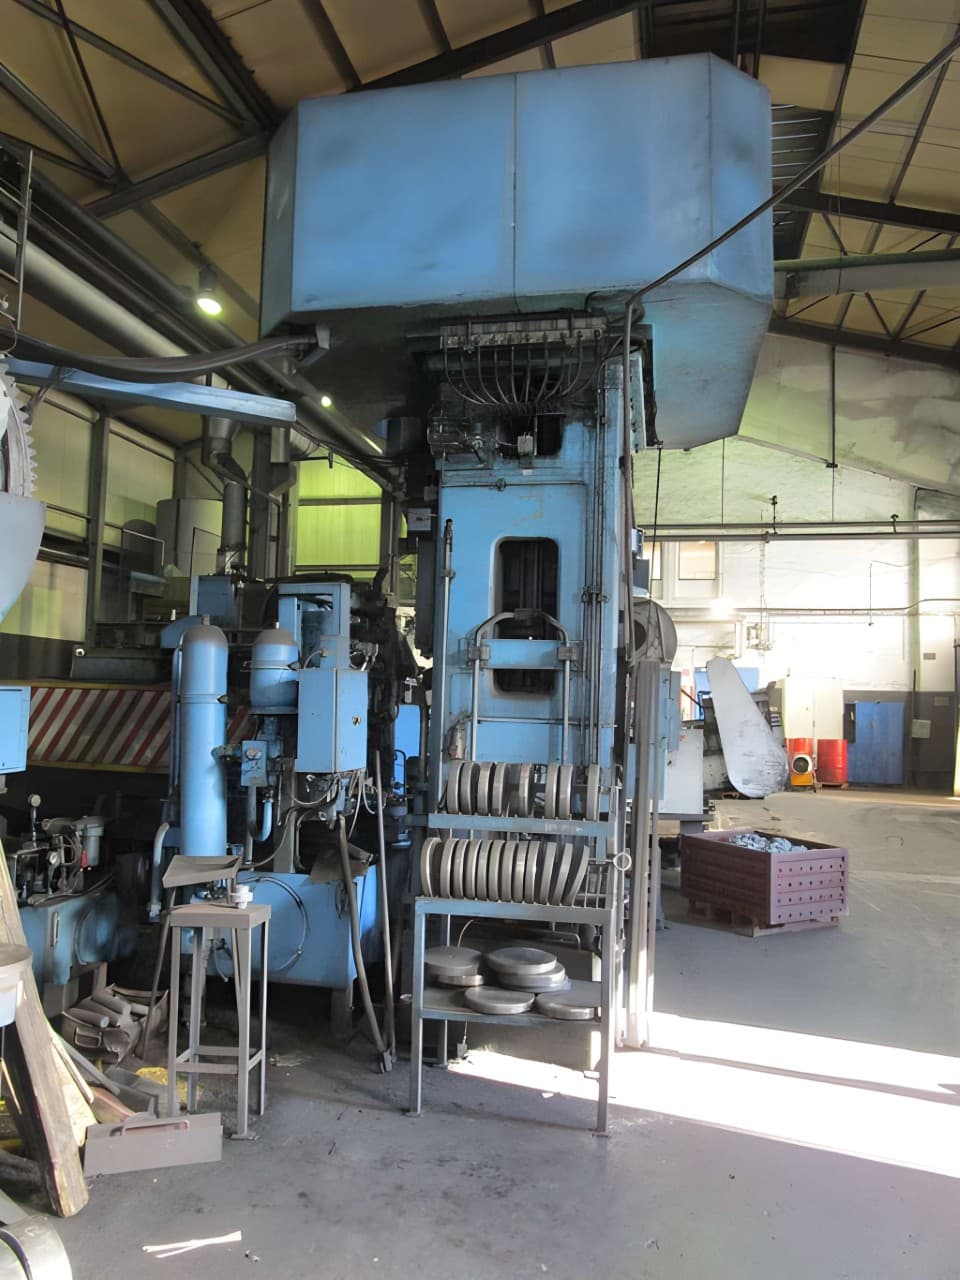
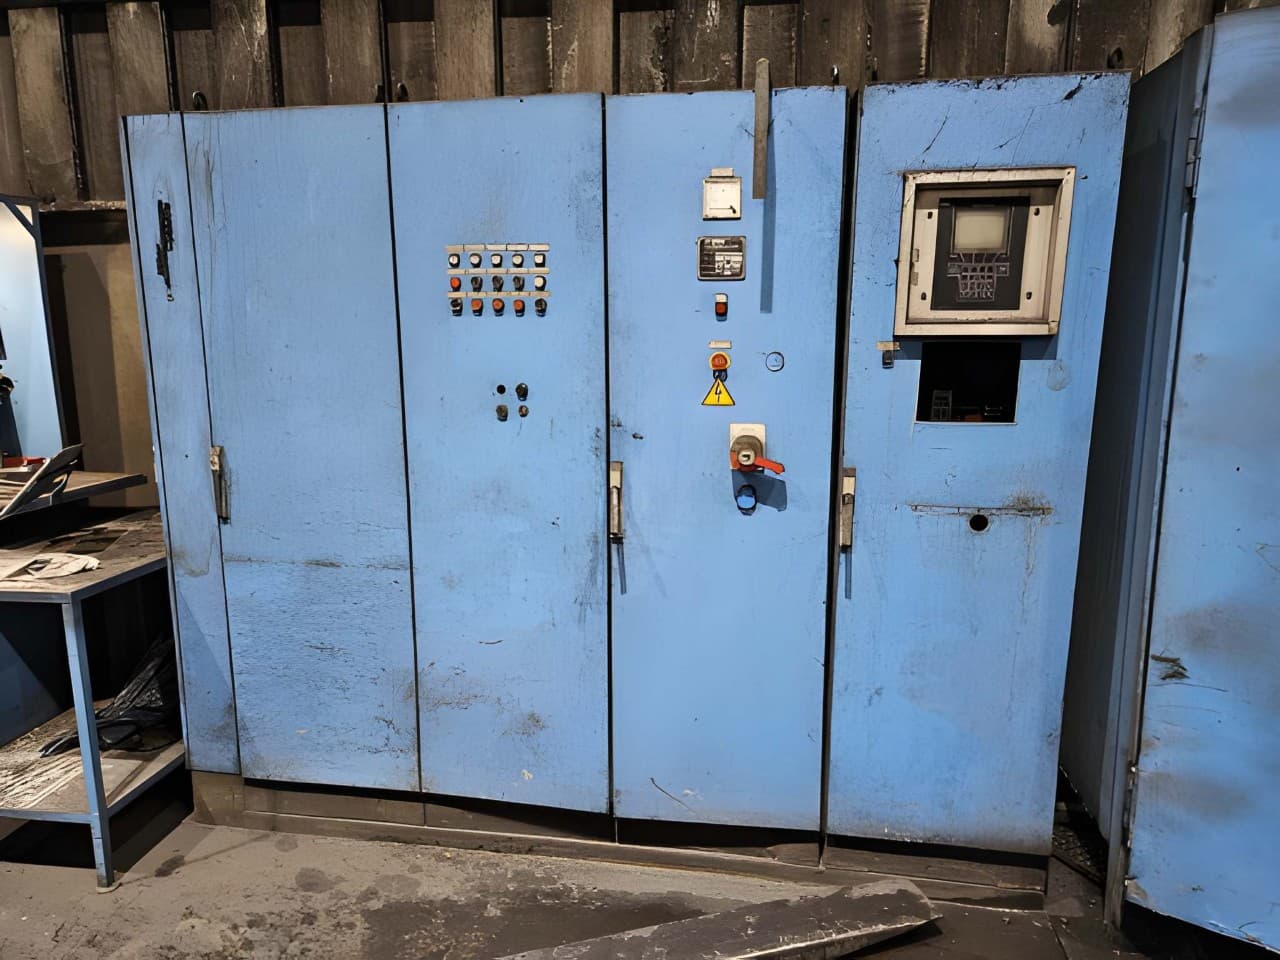
SMS Hasenclever SPK 800/820/355/1075 pressa a vite - descrizione
Specifiche tecniche SMS Hasenclever SPK 800/820/355/1075 (ID:76546)
| Type | Screw press |
|---|---|
| Manufacturer | SMS Hasenclever |
| Model | SPK 800/820/355/1075 |
| Year of manufacture | 1991 |
| Nominal force | 8000 kN / 800 ton |
| Maximum permissible force | 10000 kN / 1000 ton |
| Useful energy at 15% flywheel speed drop | 100 kJ |
| Spindle diameter | 250 mm |
| Clear width between uprights | 820 mm |
| Table dimensions | 800 x 900 mm |
| Ram dimensions | 800 x 900 mm |
| Side window width | 315 mm |
| Maximum ram stroke | 355 mm |
| Minimum clear height | 720 mm |
| Ram speed | 0,53 m/s |
| Stroke cycle time | 1,7 s |
| Strokes per minute | 28–43 |
| Strokes per minute at 15% flywheel speed drop | 18 |
| Main motor power | 36 kW |
| Type designation | SPK 800/820/355/1075 |
| Mass | 30000 kg |
Nota: le specifiche sono indicative e soggette a conferma finale. Per la disponibilità e il prezzo attuali, nonché foto e dettagli tecnici, contattateci.
Pressa a vite SMS Hasenclever - processi e operazioni tecnologiche
| Forgiatura | Processo di deformazione plastica del metallo, in cui il pezzo cambia forma sotto l'azione di colpi o pressione statica. Durante la forgiatura, la struttura del metallo si densifica, le disomogeneità interne vengono eliminate e le proprietà meccaniche del materiale migliorano. Grazie a ciò, i prodotti forgiati si distinguono per elevata resistenza e affidabilità sotto carichi significativi. La forgiatura è impiegata sia per produrre pezzi finiti sia per preparare pezzi per la successiva stampa. |
|---|---|
| Cold forging | La forgiatura a freddo è un processo di formatura del metallo sotto pressione a temperatura ambiente. L'assenza di riscaldamento garantisce un'elevata precisione dimensionale e una superficie liscia. Grazie all'incrudimento, i pezzi finiti acquisiscono una maggiore resistenza. Il processo è impiegato per la produzione di particolari di precisione con tolleranze ristrette. |
| Forgiatura a caldo | La forgiatura a caldo è un processo di formatura del metallo sotto pressione a temperature elevate. Il riscaldamento riduce la resistenza alla deformazione del materiale, consentendogli di fluire più facilmente nella cavità dello stampo. Il processo garantisce un'elevata produttività e la possibilità di ottenere forme complesse. Impiegata per la produzione di fucinati in acciaio e leghe nella produzione in serie e di massa. |
| Forgiatura a stampo chiuso | Il pezzo viene deformato all'interno della cavità di uno stampo che limita il flusso del metallo, costringendolo a riempire la forma esatta dell'utensile. Sotto alta pressione, il materiale si espande in ogni incavo e dettaglio dello stampo, producendo un pezzo con geometria precisa. Questo metodo offre alta precisione e ripetibilità, essendo lo standard per la produzione in serie e di massa di fucinati complessi. |
| Preformatura | La preformatura prepara il pezzo per l'operazione principale di stampaggio, conferendogli una forma approssimativa del futuro componente. Il metallo viene distribuito nello stampo per facilitare il riempimento finale e ridurre l'usura dell'utensile. Questo passaggio intermedio migliora la precisione e la qualità del prodotto finito. |
| Calibrazione | Un'operazione di finitura che porta il pezzo fucinato a dimensioni precise. Il pezzo viene inserito in uno stampo di calibrazione, dove sotto pressione la superficie viene livellata e la geometria portata alle tolleranze specificate. Questo processo elimina piccole distorsioni di forma rimaste dopo le operazioni precedenti. Di conseguenza, il pezzo ottiene dimensioni stabili e una superficie liscia senza lavorazioni meccaniche aggiuntive. |