






Pressa per forgiatura a stampo aperto UZTM 4654 - 6600 ton
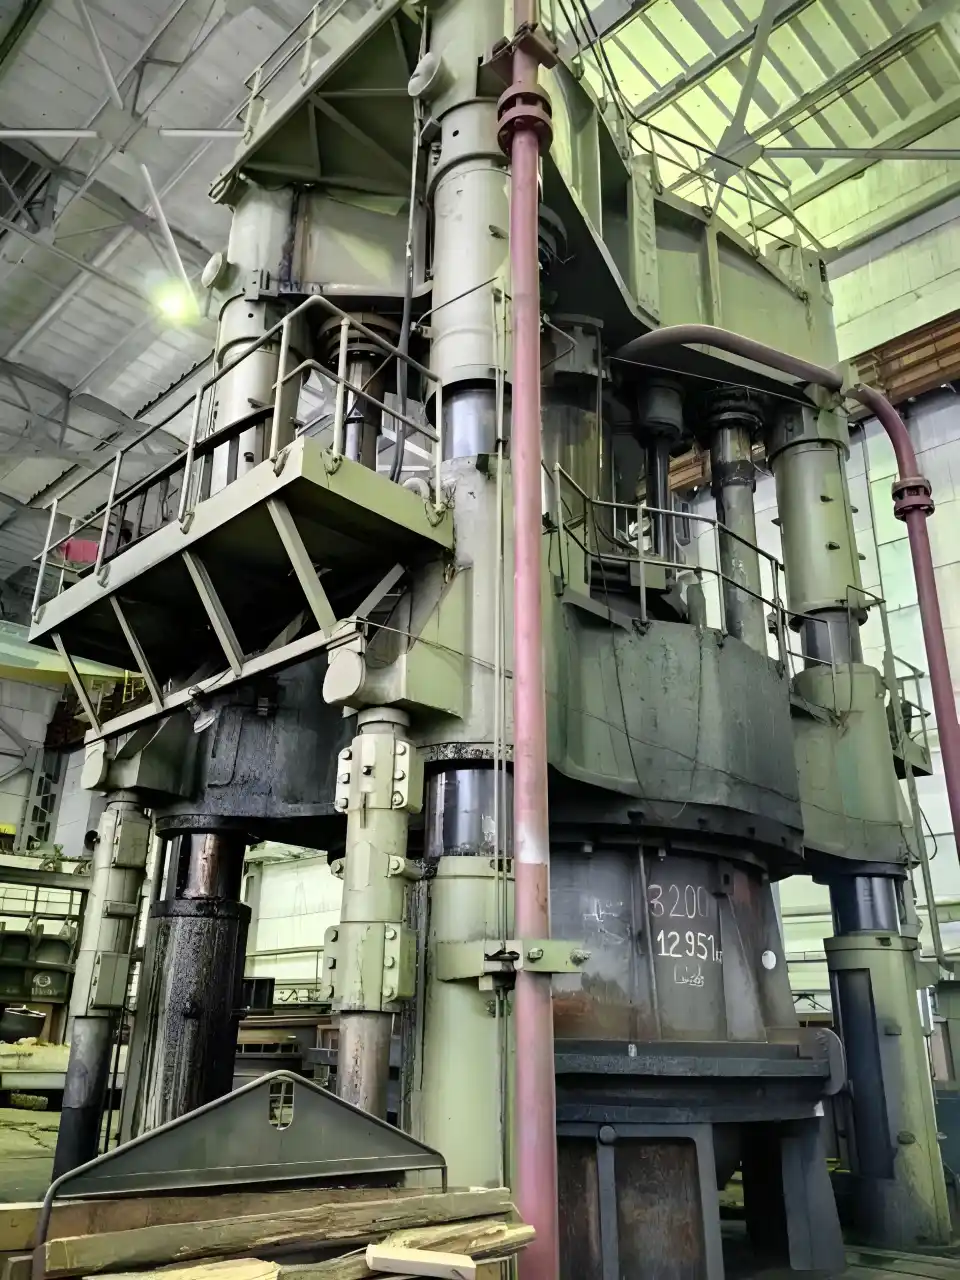


UZTM 4654 pressa per forgiatura a stampo aperto - descrizione
Specifiche tecniche UZTM 4654 (ID:76523)
| Type | Open die forging press |
|---|---|
| Manufacturer | UZTM |
| Model | 4654 |
| Nominal force | 66000 kN / 6600 ton |
| Main slide force | 42000 kN / 4200 ton |
| Clamping slide force | 24000 kN / 2400 ton |
| Table size | 4200 x 6000 mm |
| Main slide stroke | 2500 mm |
| Clamping slide stroke | 1250 mm |
| Moving table stroke | 5750 mm |
| Minimum daylight ram down | 3750 mm |
| Distance between columns | 2620 x 4970 mm |
| Columns diameter | 630 mm |
| Max workpiece weight | 100000 kg / 100 ton |
| Weight | 1061000 kg |
Nota: le specifiche sono indicative e soggette a conferma finale. Per la disponibilità e il prezzo attuali, nonché foto e dettagli tecnici, contattateci.
Pressa per forgiatura a stampo aperto UZTM - processi e operazioni tecnologiche
| Forgiatura | Processo di deformazione plastica del metallo, in cui il pezzo cambia forma sotto l'azione di colpi o pressione statica. Durante la forgiatura, la struttura del metallo si densifica, le disomogeneità interne vengono eliminate e le proprietà meccaniche del materiale migliorano. Grazie a ciò, i prodotti forgiati si distinguono per elevata resistenza e affidabilità sotto carichi significativi. La forgiatura è impiegata sia per produrre pezzi finiti sia per preparare pezzi per la successiva stampa. |
|---|---|
| Forgiatura a caldo | La forgiatura a caldo è un processo di formatura del metallo sotto pressione a temperature elevate. Il riscaldamento riduce la resistenza alla deformazione del materiale, consentendogli di fluire più facilmente nella cavità dello stampo. Il processo garantisce un'elevata produttività e la possibilità di ottenere forme complesse. Impiegata per la produzione di fucinati in acciaio e leghe nella produzione in serie e di massa. |
| Open-die forging | Il metallo viene deformato tra utensili piani o sagomati senza restrizione laterale, fluendo liberamente in tutte le direzioni. Il pezzo acquisisce gradualmente la forma tramite colpi ripetuti o corse della pressa, con l'operatore che ne controlla la posizione tra ogni passaggio. Questo metodo è impiegato per produrre grandi fucinati come alberi, dischi e anelli, dove una struttura interna raffinata è essenziale. |
| Preformatura | La preformatura prepara il pezzo per l'operazione principale di stampaggio, conferendogli una forma approssimativa del futuro componente. Il metallo viene distribuito nello stampo per facilitare il riempimento finale e ridurre l'usura dell'utensile. Questo passaggio intermedio migliora la precisione e la qualità del prodotto finito. |
| Foratura | La foratura forma un foro in un pezzo massiccio spingendo un utensile attraverso il materiale senza rimuoverlo. Il metallo viene spostato lateralmente, creando un'apertura passante o cieca preservando la struttura circostante. L'operazione viene eseguita su presse ed è impiegata nella produzione di particolari cavi come boccole, anelli e alberi. |